
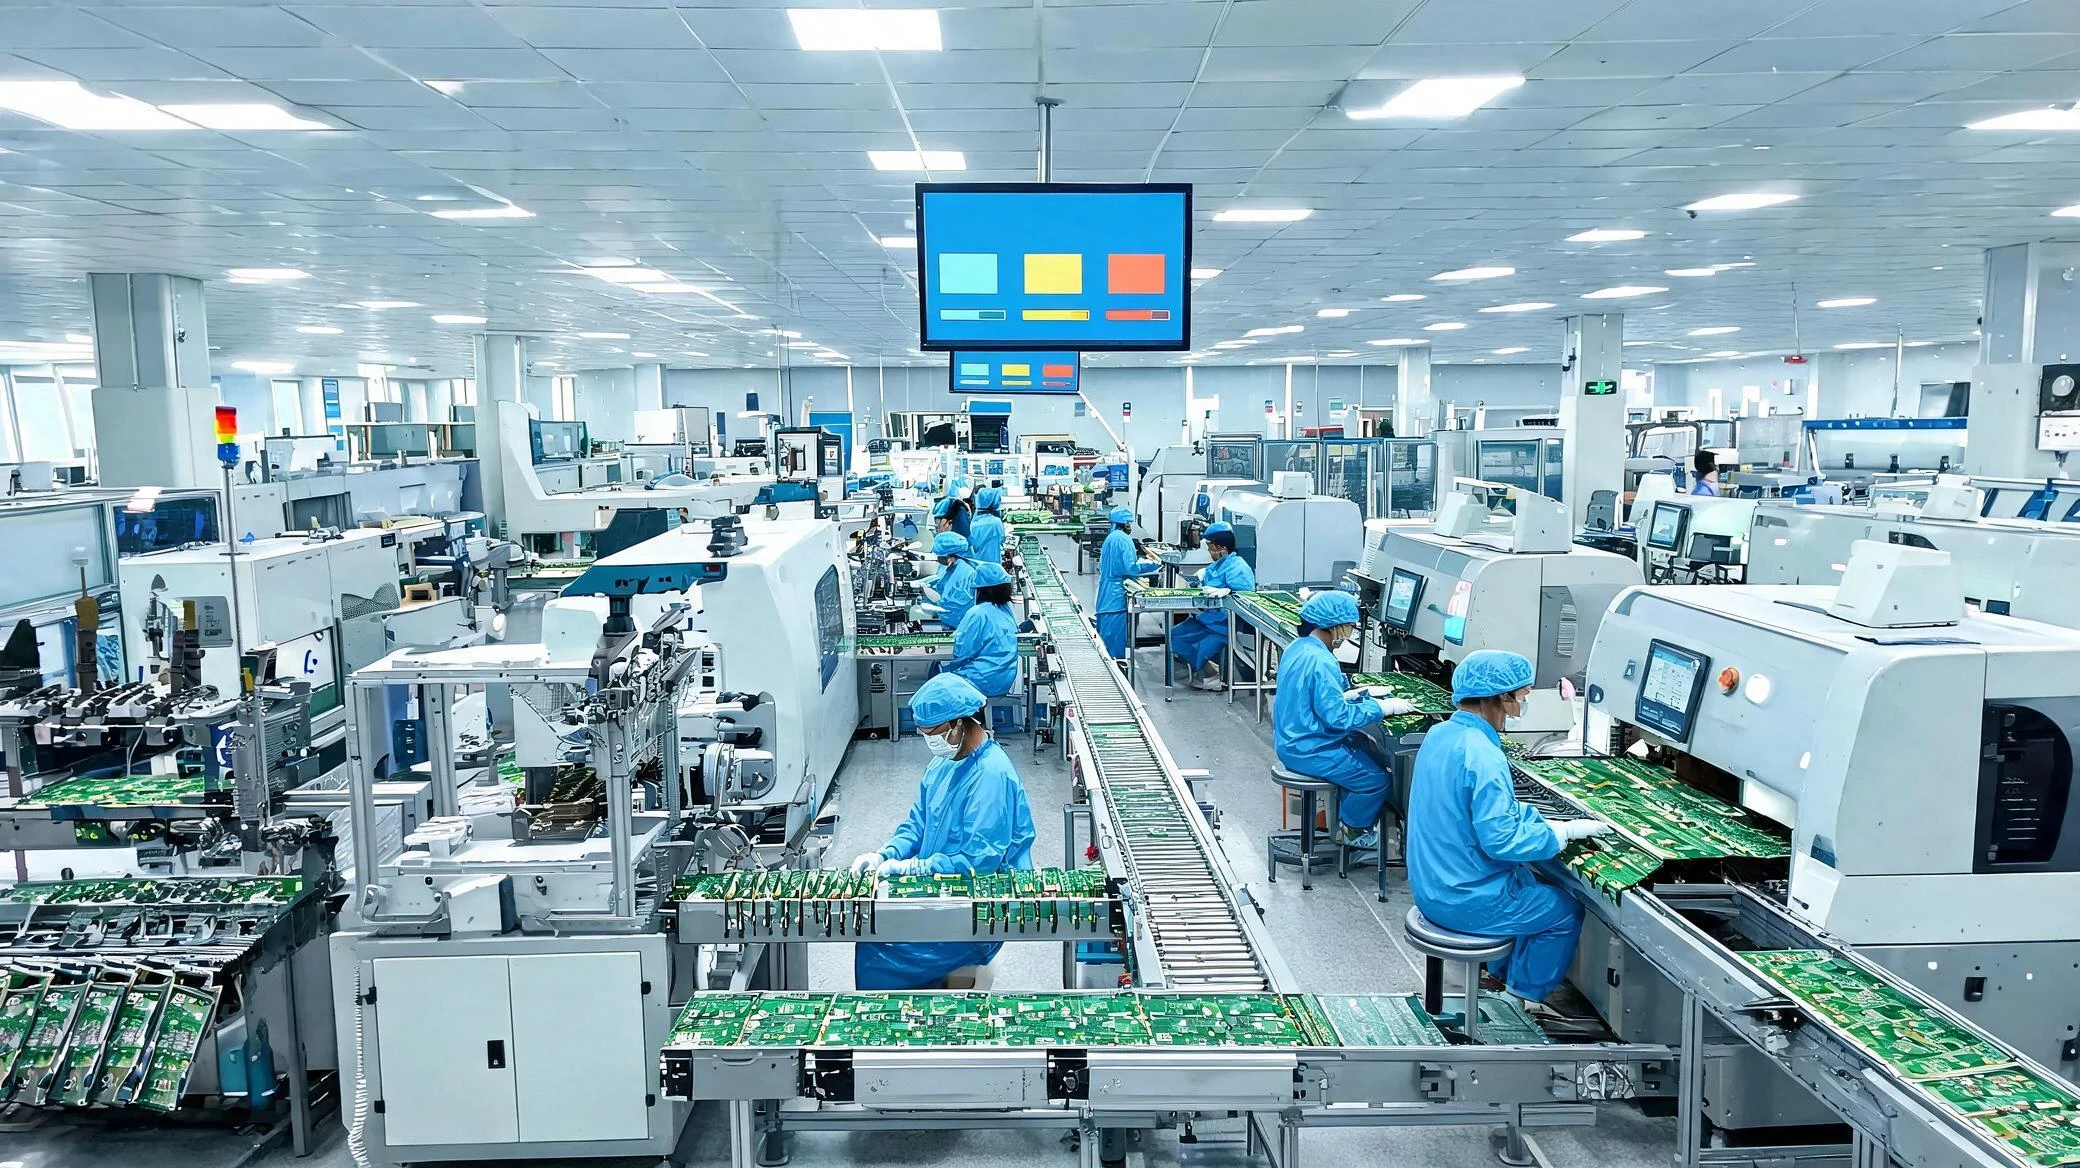
行业现场的特点
电子行业的产线通常按节拍组织:工位之间靠传送与流水衔接,某一站位停一下就影响全线。班次多、产品切换频繁,工位上的作业要点与参数需要跟着切换。
另一方面,品质数据分散在测试、检验与返修环节,异常如果不能及时传到责任人,问题容易在批次里扩散。
常见配置
- 生产线电子看板:显示计划量、实际产量、差异与不良数,按班次统计。
- 工位呼叫与安灯:质量、物料、设备异常按类别呼叫,看板声光报警。
- 收集器与不良收集器:采集工位按键、条码与不良信息。
- 作业指导书终端:换型时在工位屏切换到对应产品的作业步骤与图示。
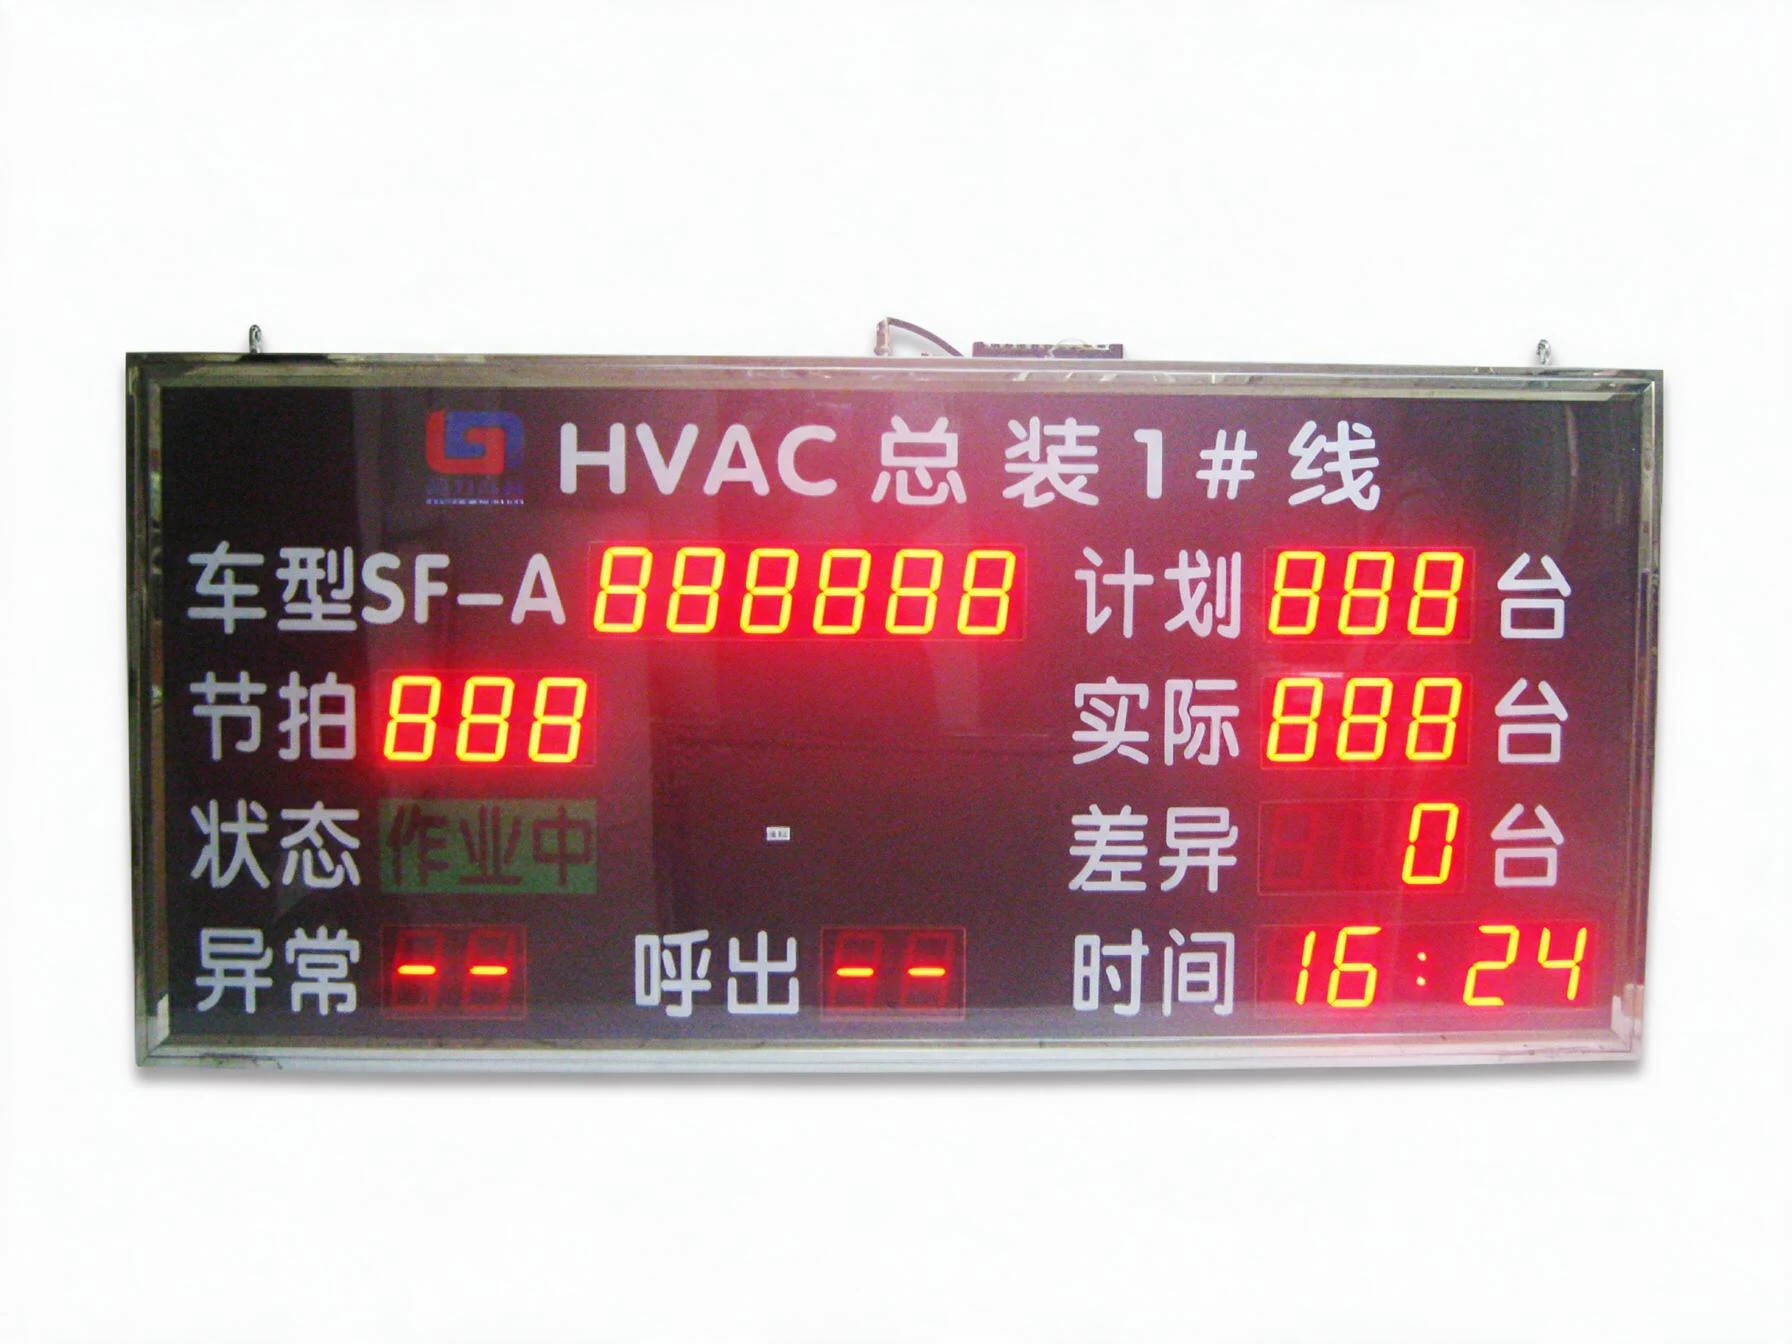
配置要点
- 按线体与节拍布点,先覆盖关键工位与瓶颈工序。
- 异常分类与响应部门要事先定好,否则呼叫会变成无人认领。
- 换型频繁的产线,作业指导书的版本管理与切换方式要一并考虑。
- 如需与既有 MES 或 ERP 对接,先确认可用的数据接口。
常见问题
换型频繁,看板数据怎么跟着换?
按班次或产品切换看板的统计口径,切换由工位或系统发起;具体方式按现场操作习惯确认。
不良数据能单独统计吗?
可以用不良收集器把不良类型与数量采集回来,在看板与系统里分别统计。
洁净与防静电要求怎么兼顾?
设备的安装与走线方式按车间洁净与防静电要求确定,安装前会确认现场条件。