
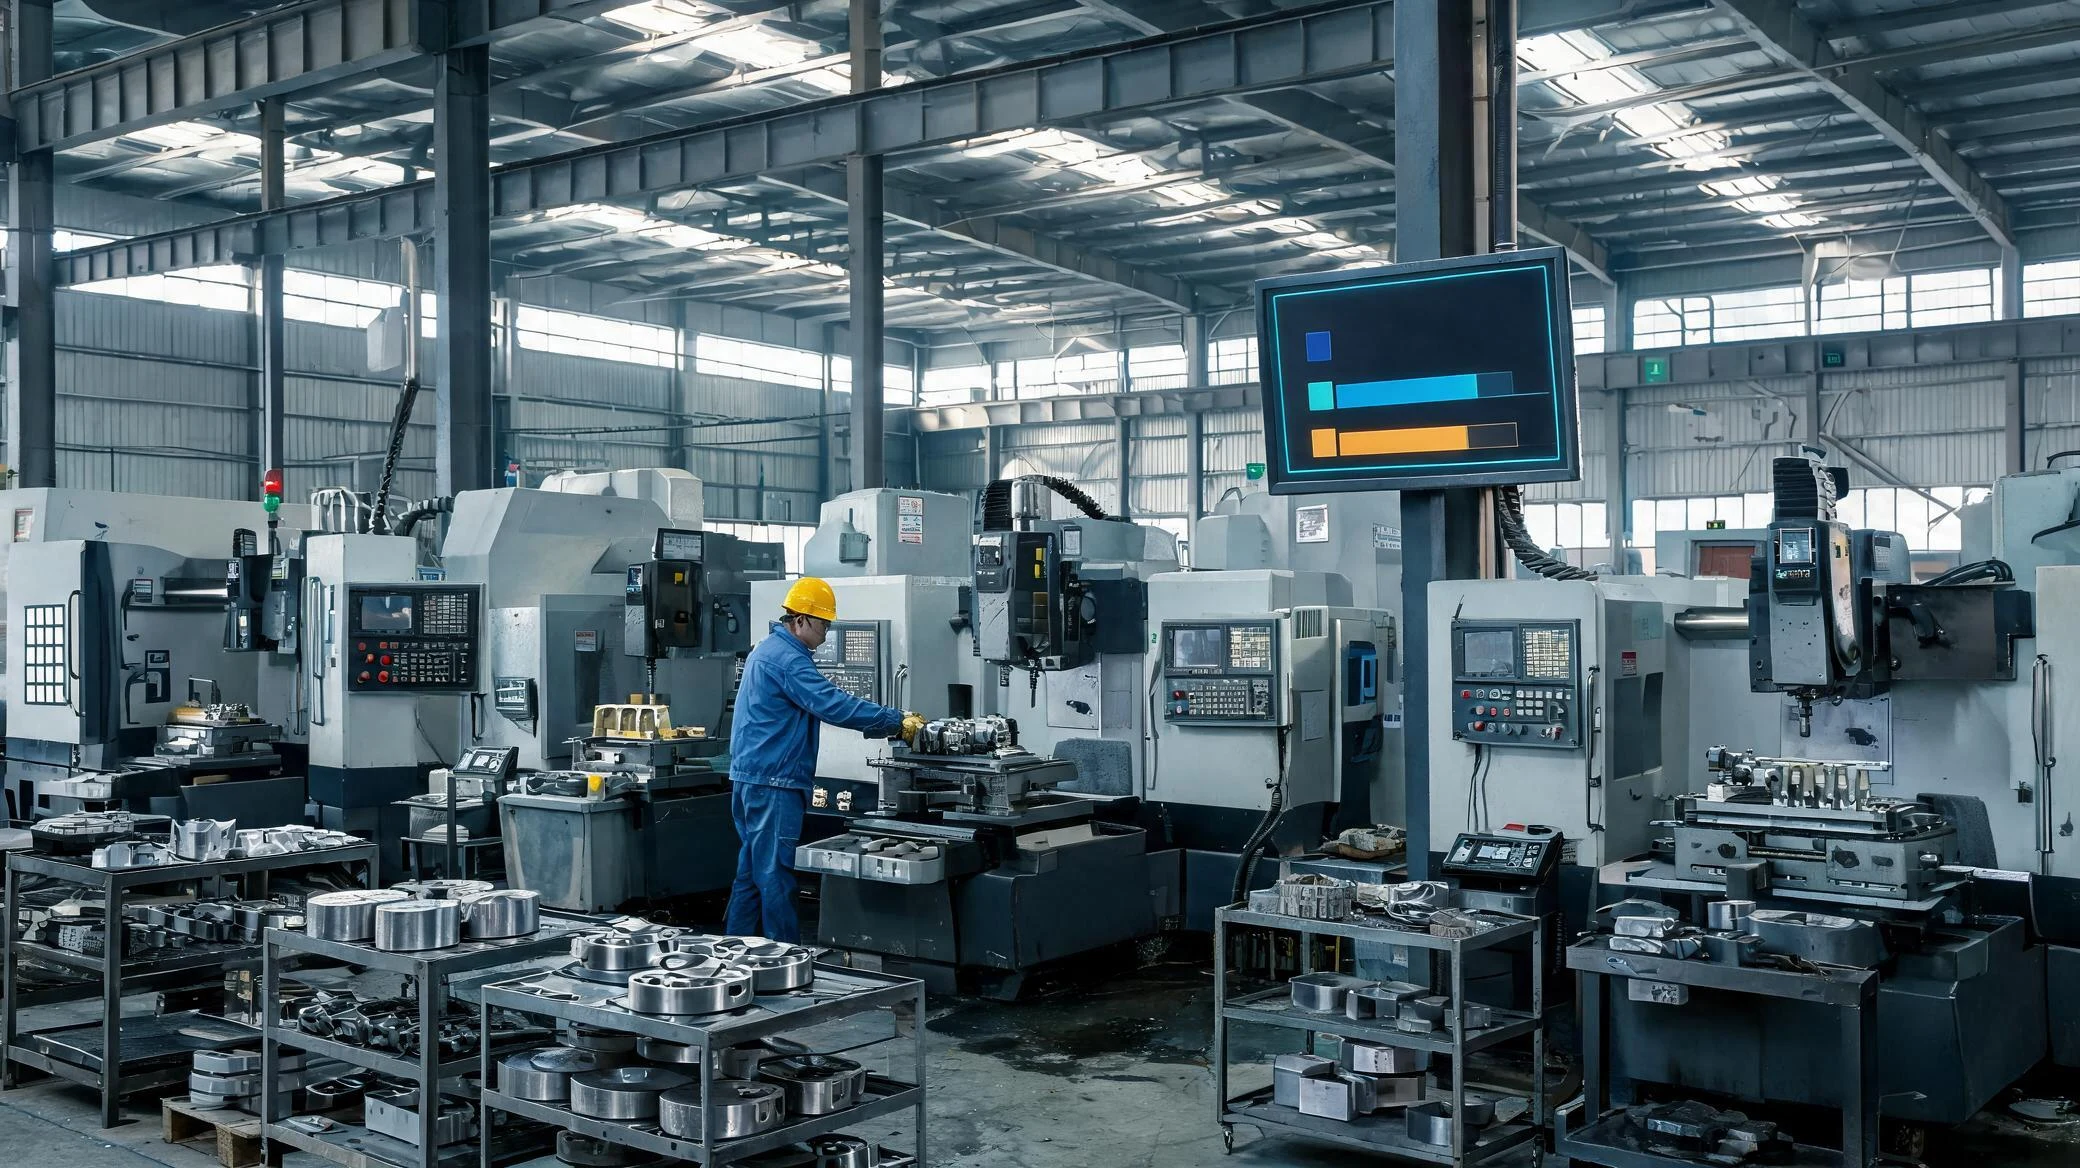
行业现场的特点
加工车间以机台为单位组织生产,工单在机台之间流转;设备故障、换模与调机是主要停机原因,靠人巡机台发现异常往往已经停了一段时间。
零件与工装周转靠人工记,批量小、品种多时容易出现错料与待料,交期就靠班组长盯。
常见配置
- 设备信号采集:从机台取运行、停机与故障信号,用故障采集器汇总。
- 车间电子看板:显示机台状态、班次产量与完成情况。
- 节拍控制:按节拍提示工位作业与流转,减少前后工序堆积。
- RFID 与条码:零件与工装的身份识别,配合分流与周转管理。
配置要点
- 先确认机台的可取信号类型,再定采集方式。
- 按班组或车间汇总产量,避免数据粒度不合管理口径。
- 换模与调机是否纳入停机统计,直接影响分析结果。
- 零件周转的标识方式(条码或 RFID)按现场环境选择。
常见问题
老机床没有数据接口怎么办?
可以用加装传感与信号采集的方式取运行与停机状态,具体按机台电气条件确认。
故障能直接通知维修吗?
可以按故障类别呼叫维修部门,处理过程记录留档,便于统计停机原因。
零件周转要用 RFID 吗?
不一定,条码也能做识别;RFID 适合需要批量读取或环境较差的场合。