
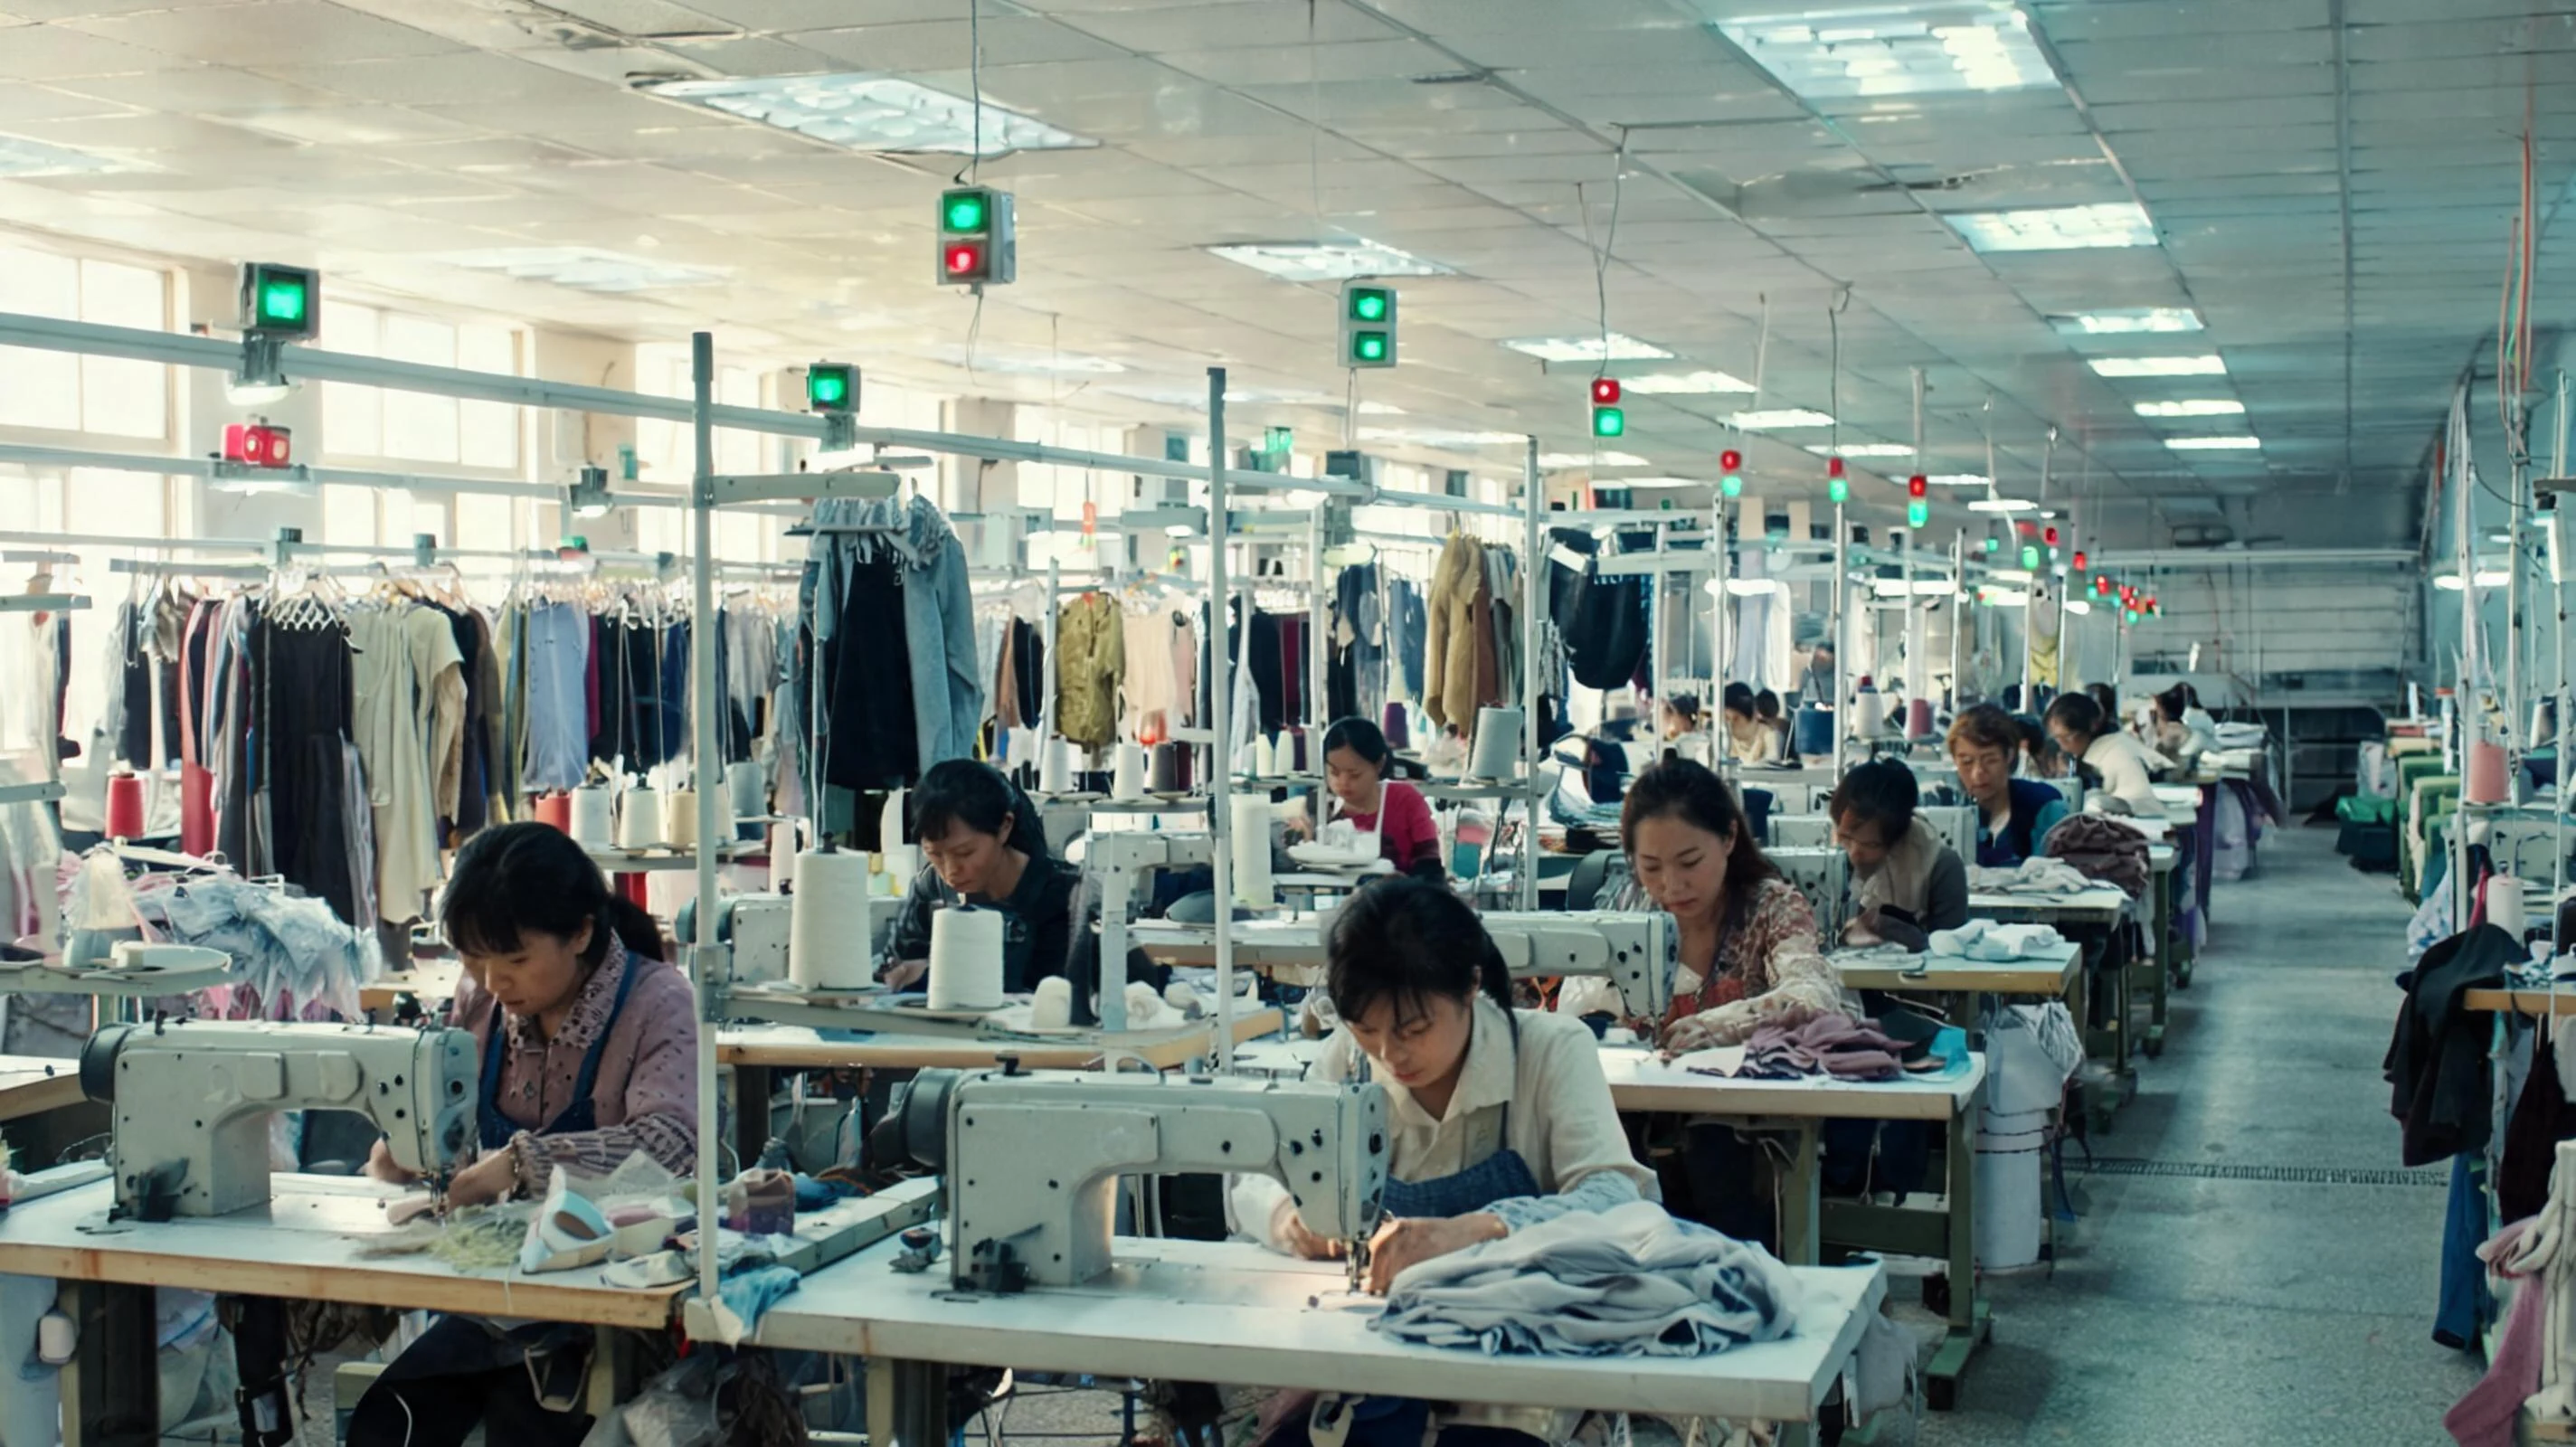
行业现场的特点
缝制与装配工位人员密集,工序之间前后咬合,一款产品的工序在不同款式之间差别不大,但作业要点、线号与配件会变。换款时靠口头交代与样衣传看,容易漏工序或做错料。
产量与工时按人按工序统计,靠手工记录既慢又难核对,班组长更多时间花在追数上。
常见配置
- 工位指示:工位灯或小屏显示当前款式的作业要点与换刷提示。
- 生产线电子看板:显示小组产量、目标与差异。
- 工位呼叫:缺料、断线、设备问题的呼叫与响应。
- 分拣与配套:按订单或款式做裁片与配件的分拣提示。
配置要点
- 按小组或工段布点,先覆盖换款频繁的关键工序。
- 作业要点与换刷信息由谁维护、什么时候下发,要提前定。
- 产量统计口径(按件、按工序、按小组)先对齐。
- 工位密度高,走线与供电方式要按车间条件规划。
常见问题
款式太多,指示内容怎么维护?
按款式与工序整理成模板,换款时切换对应模板;内容维护量主要取决于款式数量与变更频率。
老车间没有网络,能装吗?
可以按现场条件做有线或无线组网,先确认车间结构与供电情况再定方案。
产量统计要到个人吗?
按管理需要确定:可以只统计小组产量,也可以细到工位或个人。