
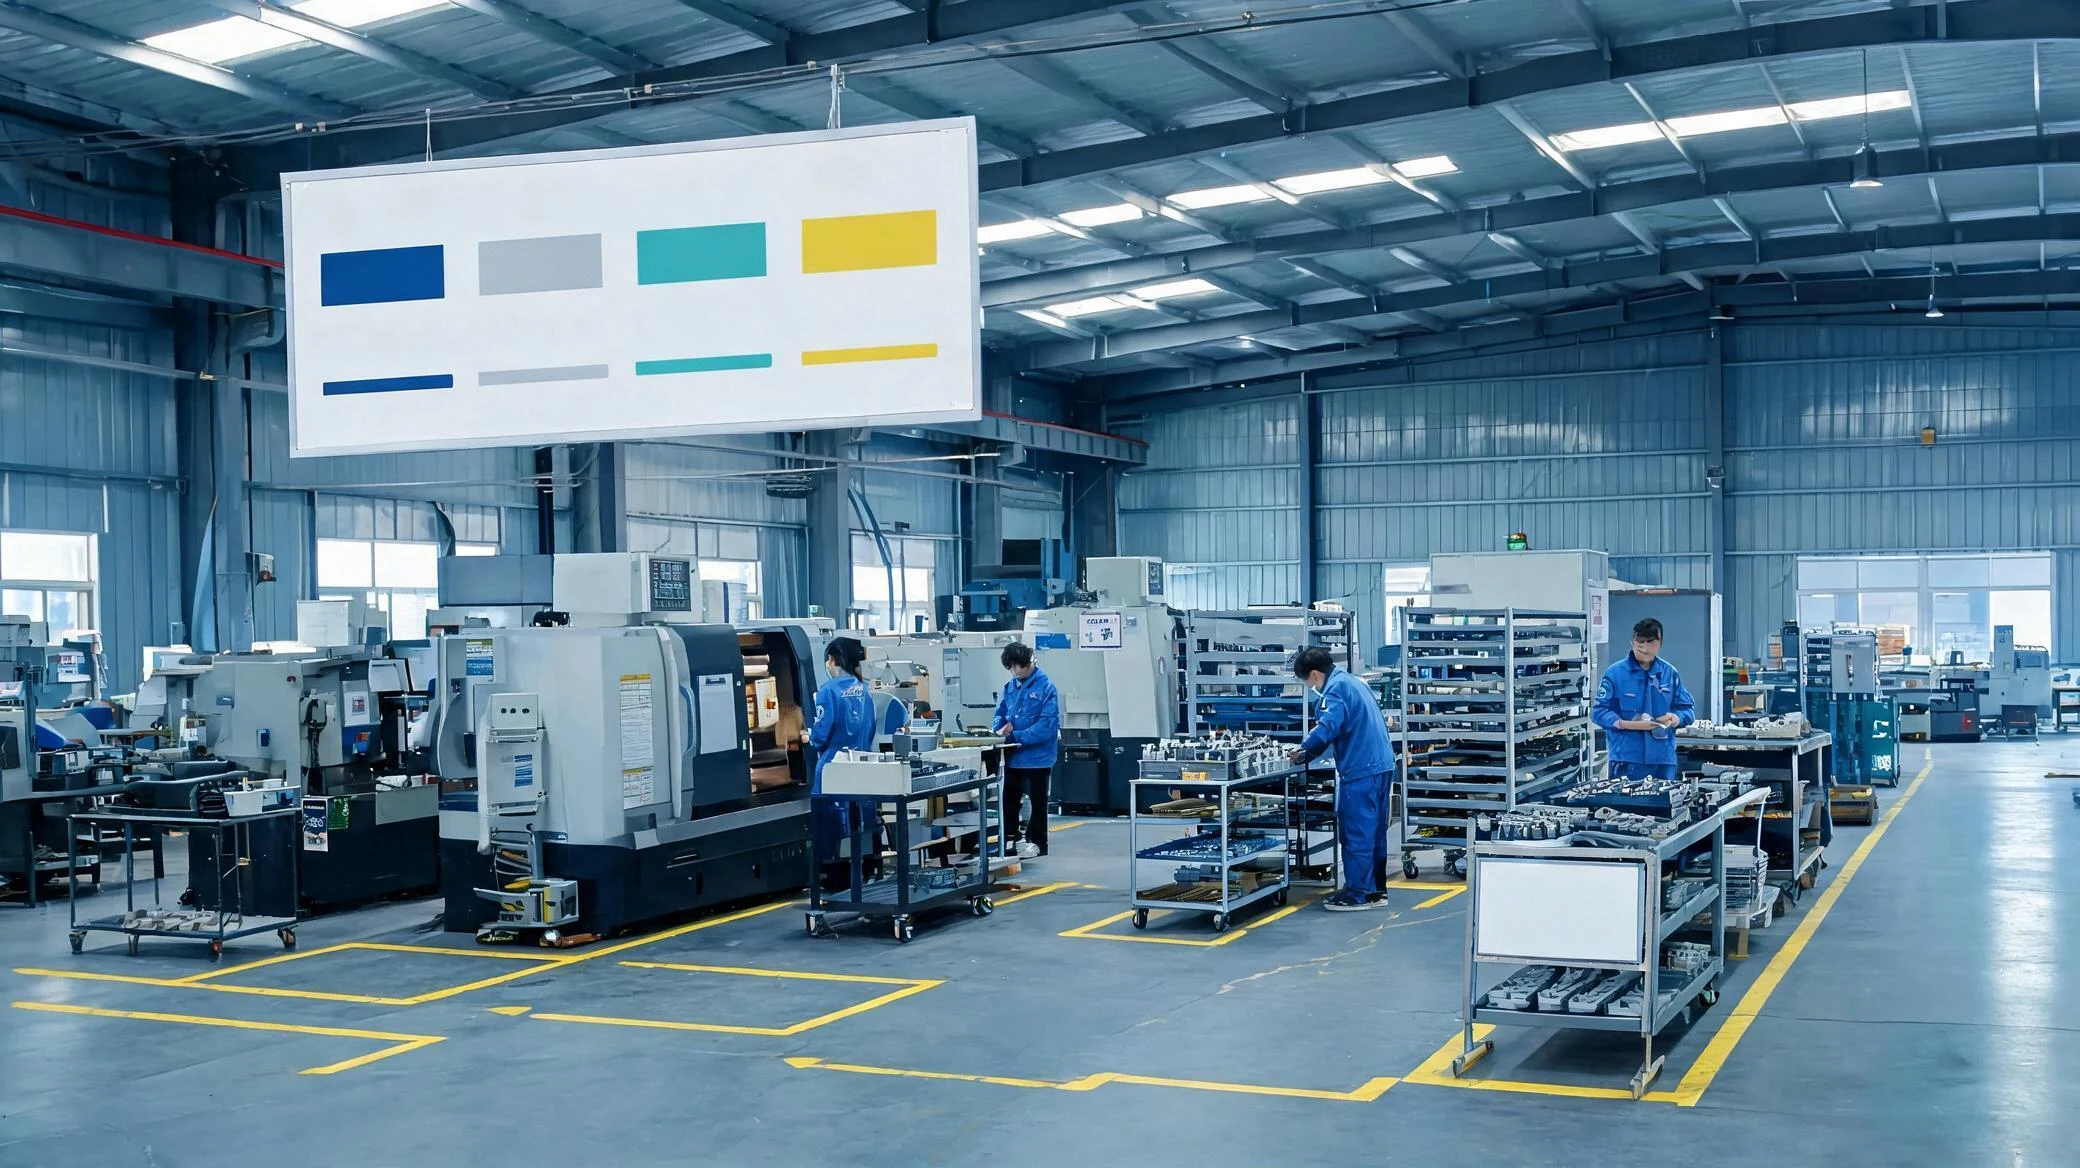
现场要解决的问题
很多车间的计划与实际产量,要到下班汇总才知道差了多少;异常靠喊话和电话找人,处理完没有人留下记录;物料、工装放在哪里靠老员工记,换个人就找不到。
精益现场管理的做法是把这些信息摆到现场、变成可追踪的事件:产量与差异在产线看得见,异常从呼叫到消灯有记录,现场秩序有明确的定位与标识。
方案由哪些部分组成
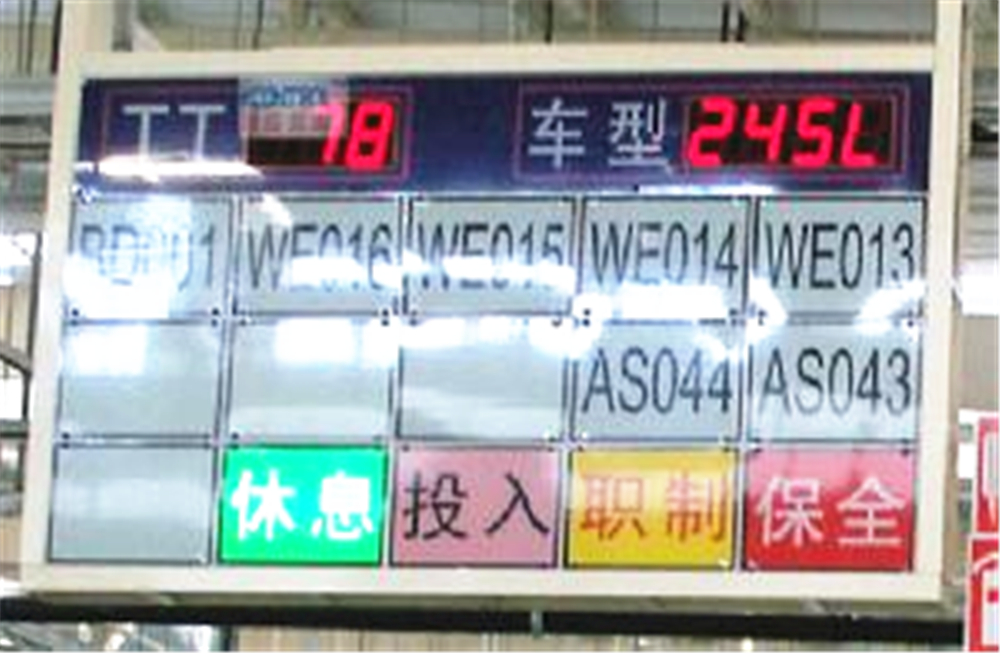
- 电子看板:显示计划量、实际产量、差异、不良数与达成率。
- 安灯系统:安全、质量、物料、设备等异常按类别呼叫,看板声光报警。
- 收集器:把工位按键、条码与设备信号采集回系统。
- 生产管理系统:数据入库,形成生产进度、异常与效率的分析报表。
配置时要确认的几件事
- 产线的节拍与工位数量,决定看板与呼叫端的布点。
- 异常分成几类、每类由哪个部门响应,响应时限怎么定。
- 需要从哪些设备取信号,是否需要与既有系统对接。
- 现场目视化的范围:只看产量,还是连物料、品质与设备一起管理。
常见问题
能和现有的 ERP 或 SAP 对接吗?
公司的系统可与 ERP、SAP、MRPII 等管理系统相联,实现对订单、库存与采购物流的管理;具体接口按现场系统版本与数据项确认。
异常处理怎么留下来?
呼叫时间、类别、工位与处理过程随数据入库,可按需统计生成报表,事后能回看责任部门与处理时长。
是否要一次把整厂改完?
不必。通常先选一条产线或一个车间做样板,跑顺后再复制到其他产线。